车床加工薄壁车床件时,玖胜五金弹簧供应厂商高度重视工件变形问题,建议大家可以通过以下措施多处防控:
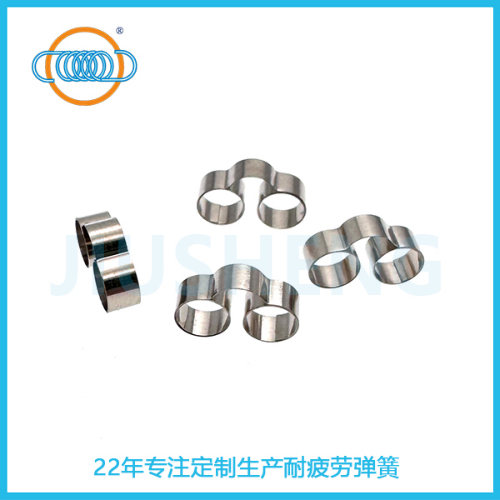
对于车床件而言,弹簧生产厂家在装夹环节需采用开缝套筒、扇形软爪等工装,让车床件在装夹时受力均匀,避免因径向夹紧力集中导致车床件变形;同时,可建议搭配跟刀架、中心架等辅助支撑,增强车床件刚性,这是防止车床件变形的关键第一步。
在刀具与参数选择上,弹簧供应厂商需为车床件加工配备大前角(15°~25°)、主偏角 90° 的锋利刀具,此类刀具能明显降低切削力;弹簧供应厂商也需协同监督切削参数,采用 “小切深(0.2~0.8mm)、低进给(0.05~0.2mm/r)、中等转速” 的组合,减少切削热对车床件的影响,避免车床件因热胀冷缩产生变形。
工艺路线的优化对车床件加工至关重要,弹簧生产厂家应将粗精车分阶段进行,粗车时为车床件预留 0.5~2mm 余量,让车床件内部应力充分释放;可建议在精车前对车床件进行时效处理,进一步消除应力。若车床件材料对温度敏感,还可采用液氮冷却工艺,精细控制车床件的热变形。
在结构与材料层面,弹簧供应厂商在设计车床件时,需增加加强筋、凸缘等结构,从根本上提升车床件的刚性;在选择材料时,应优先选用线膨胀系数低的材料(如殷钢),降低车床件因材料特性导致的变形风险。
总之,弹簧生产厂家与弹簧供应厂商需紧密配合,从装夹、刀具、工艺、结构等多个维度发力,保障车床件在加工过程中不发生变形,确保车床件的加工精度与质量。