随着新能源汽车、智能显示、消费电子等产业快速发展,超大尺寸光学膜材的加工需求持续增长。2026年全球车载显示面板出货量预计突破2.3亿片,单屏尺寸从10英寸向17英寸以上演进,对应的防爆膜、防窥膜等光学保护材料加工幅面已达2米级别。
传统CNC铣削与机械分切工艺在处理6H以上硬度膜材时,崩边率高达8%-12%,且无法适应异形轮廓的高精度要求。
激光切割技术通过非接触式加工,实现了效率提升50%以上、不良率降低95%的突破性进展,成为超大尺寸材料加工的关键解决方案。
超大尺寸光学膜材加工的技术难点
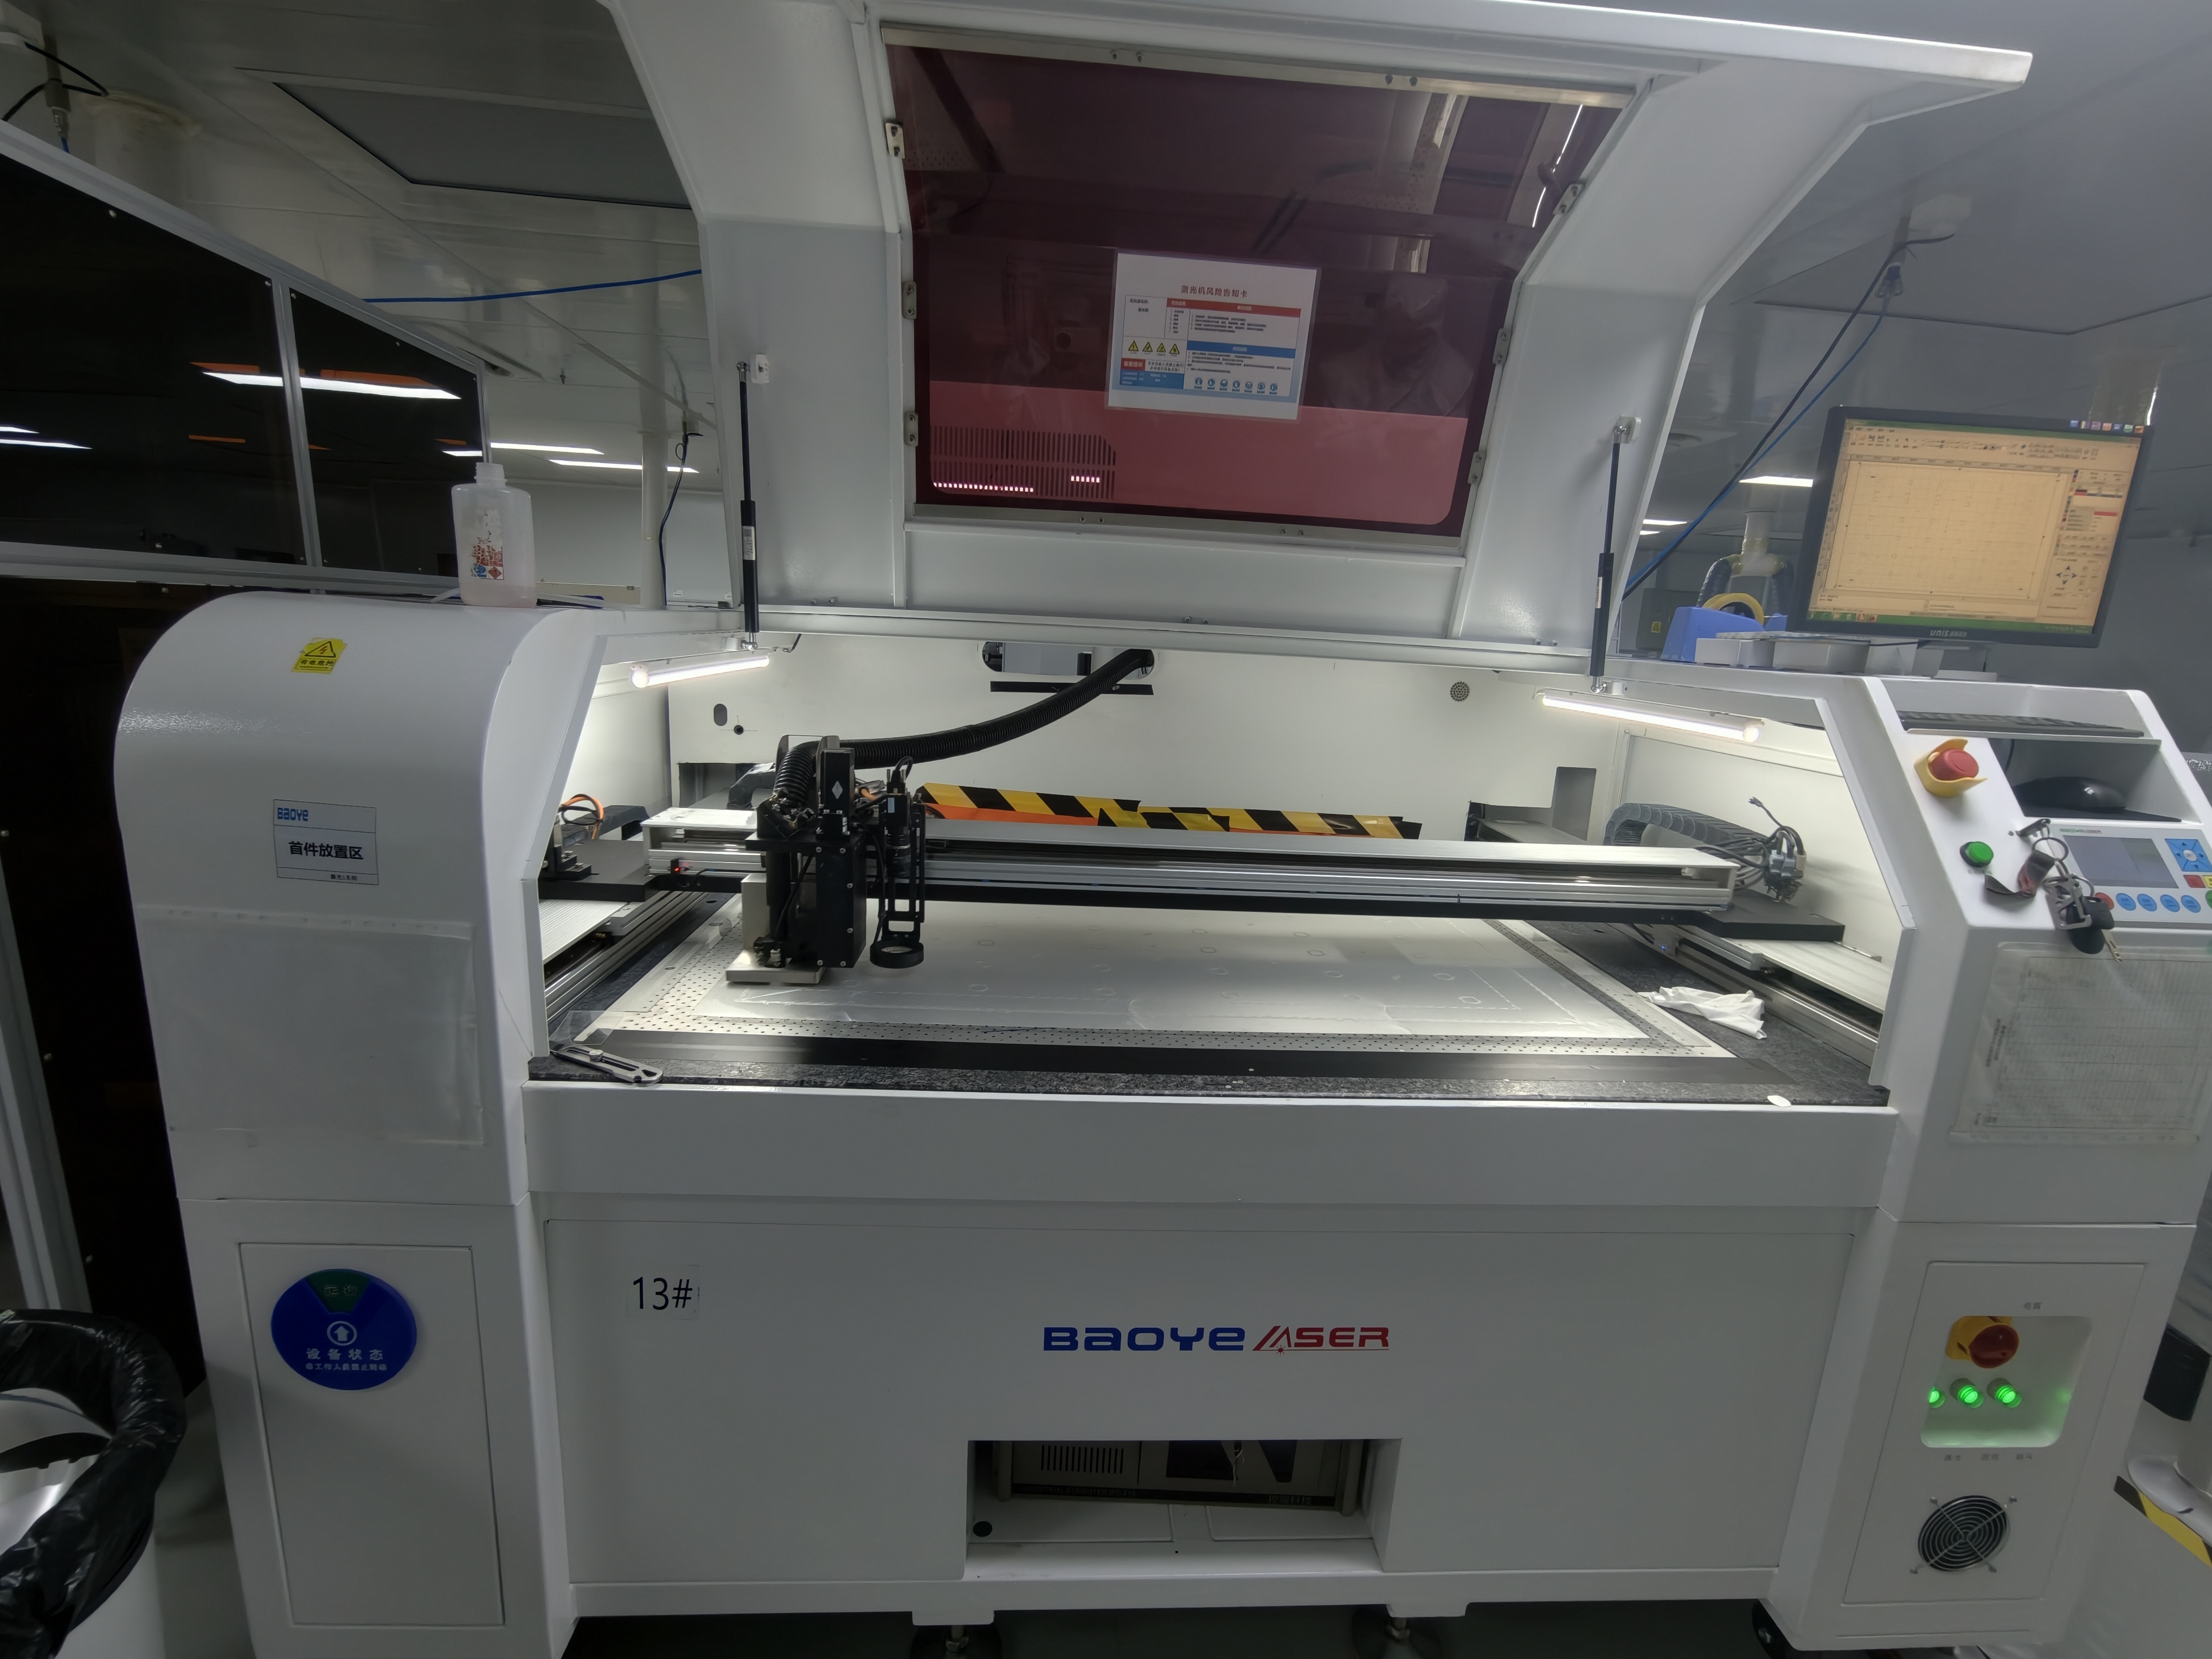
超大尺寸光学膜材在加工过程中面临多重技术挑战,直接影响产品良率与生产效率:
- 机械应力损伤问题:传统CNC加工采用硬质刀具接触切割,当处理7H硬度的钢化保护膜时,刀具与材料接触瞬间产生的剪切应力可达300MPa以上,导致切割边缘产生微裂纹(裂纹深度10-50μm),后续使用中易发展为贯穿性断裂。机械分切工艺在处理厚度0.3mm以下的超薄膜材时,崩边宽度普遍超过0.5mm,翘边高度达0.2mm,造成贴合后出现气泡或刮手现象,直接报废率达8%-15%。
- 大幅面精度控制难题:当加工幅面超过2米时,传统刀模在长时间运行后磨损不均,导致切割精度从初始±0.1mm劣化至±0.3mm以上。温度变化引起的热膨胀效应在2.4米长度上可产生0.15mm的尺寸偏差,叠加机械传动的累积误差,使得批量生产的一致性难以保证。某车载面板厂商数据显示,传统工艺加工2米级防爆膜时,边缘平整度合格率只是73%,需要二次修整,生产周期延长40%以上。
- 异形轮廓适应性不足:车载异形屏、曲面显示器等产品要求保护膜精确贴合复杂轮廓,传统刀模需要针对每种形状定制模具,开模周期15-30天,成本2-5万元/套,且模具磨损后精度快速下降。当产品更新换代时,模具库存积压造成资金占用,柔性化生产能力严重受限。
- 材料兼容性局限:新型光学材料(如纳米涂层防窥膜、多层复合防爆膜)对加工工艺敏感度高,机械切割产生的振动会导致涂层剥离或层间分层,不良率可达20%以上。热敏感材料(如OCA光学胶)在机械摩擦产生的局部高温下易发生胶体流动,影响贴合精度。
激光切割技术的系统化解决方案
针对超大尺寸光学膜材加工难题,激光切割技术通过多维度创新构建了完整解决方案:
大幅面高精度运动平台:采用一体式大理石基座(尺寸2600×1500×300mm)作为运动载体,材料热膨胀系数只为8×10